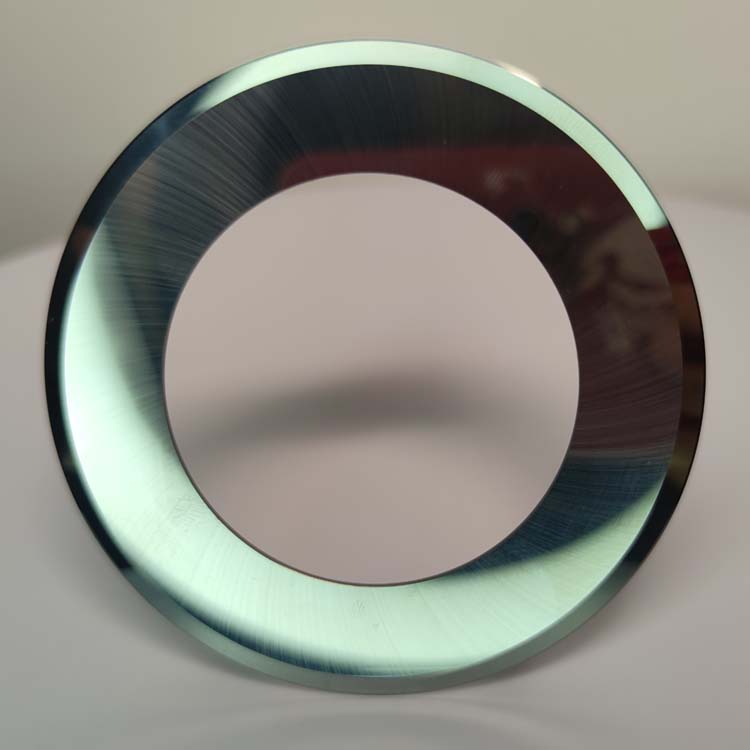
分切圆刀加工金属化薄膜时,刃口角度的选择直接关系到分切过程的稳定性与*终成品的切口质量,是整个工艺体系中不可忽视的核心参数。刃口角度并非固定数值,而是需要结合材料特性、设备运行线速与长期生产中的磨损规律进行综合匹配,在锋利度与结构强度之间找到动态平衡。
过小的刃口角度虽然能降低切入阻力,让薄膜在分切瞬间受力更均匀,但刃口的微观支撑面积会随之减小,在长时间连续高速运行后,更容易出现微观卷刃或局部崩缺,反而引发薄膜边缘起毛、拉伸变形等问题。过大的刃口角度则会提升切入所需的侧向压力,增加薄膜在分切点处的撕裂风险,还会加剧刃口与材料表面的持续摩擦,加快刀具整体磨损速度。
适配金属化薄膜加工的分切圆刀刃口角度,通常稳定在二十度上下的合理区间内,这个范围既能保证刃口拥有足够的锐利度,实现薄膜的无拖拽分离,又能维持刃口自身的结构强度,延缓钝化进程,延长刀具的有效使用寿命。在实际生产中,还需结合刃口钝化半径的精细管控,进一步优化分切过程的受力状态,减少金属镀层脱落、薄膜边缘翘曲等常见不良现象,让分切精度与生产效率得到同步保障。