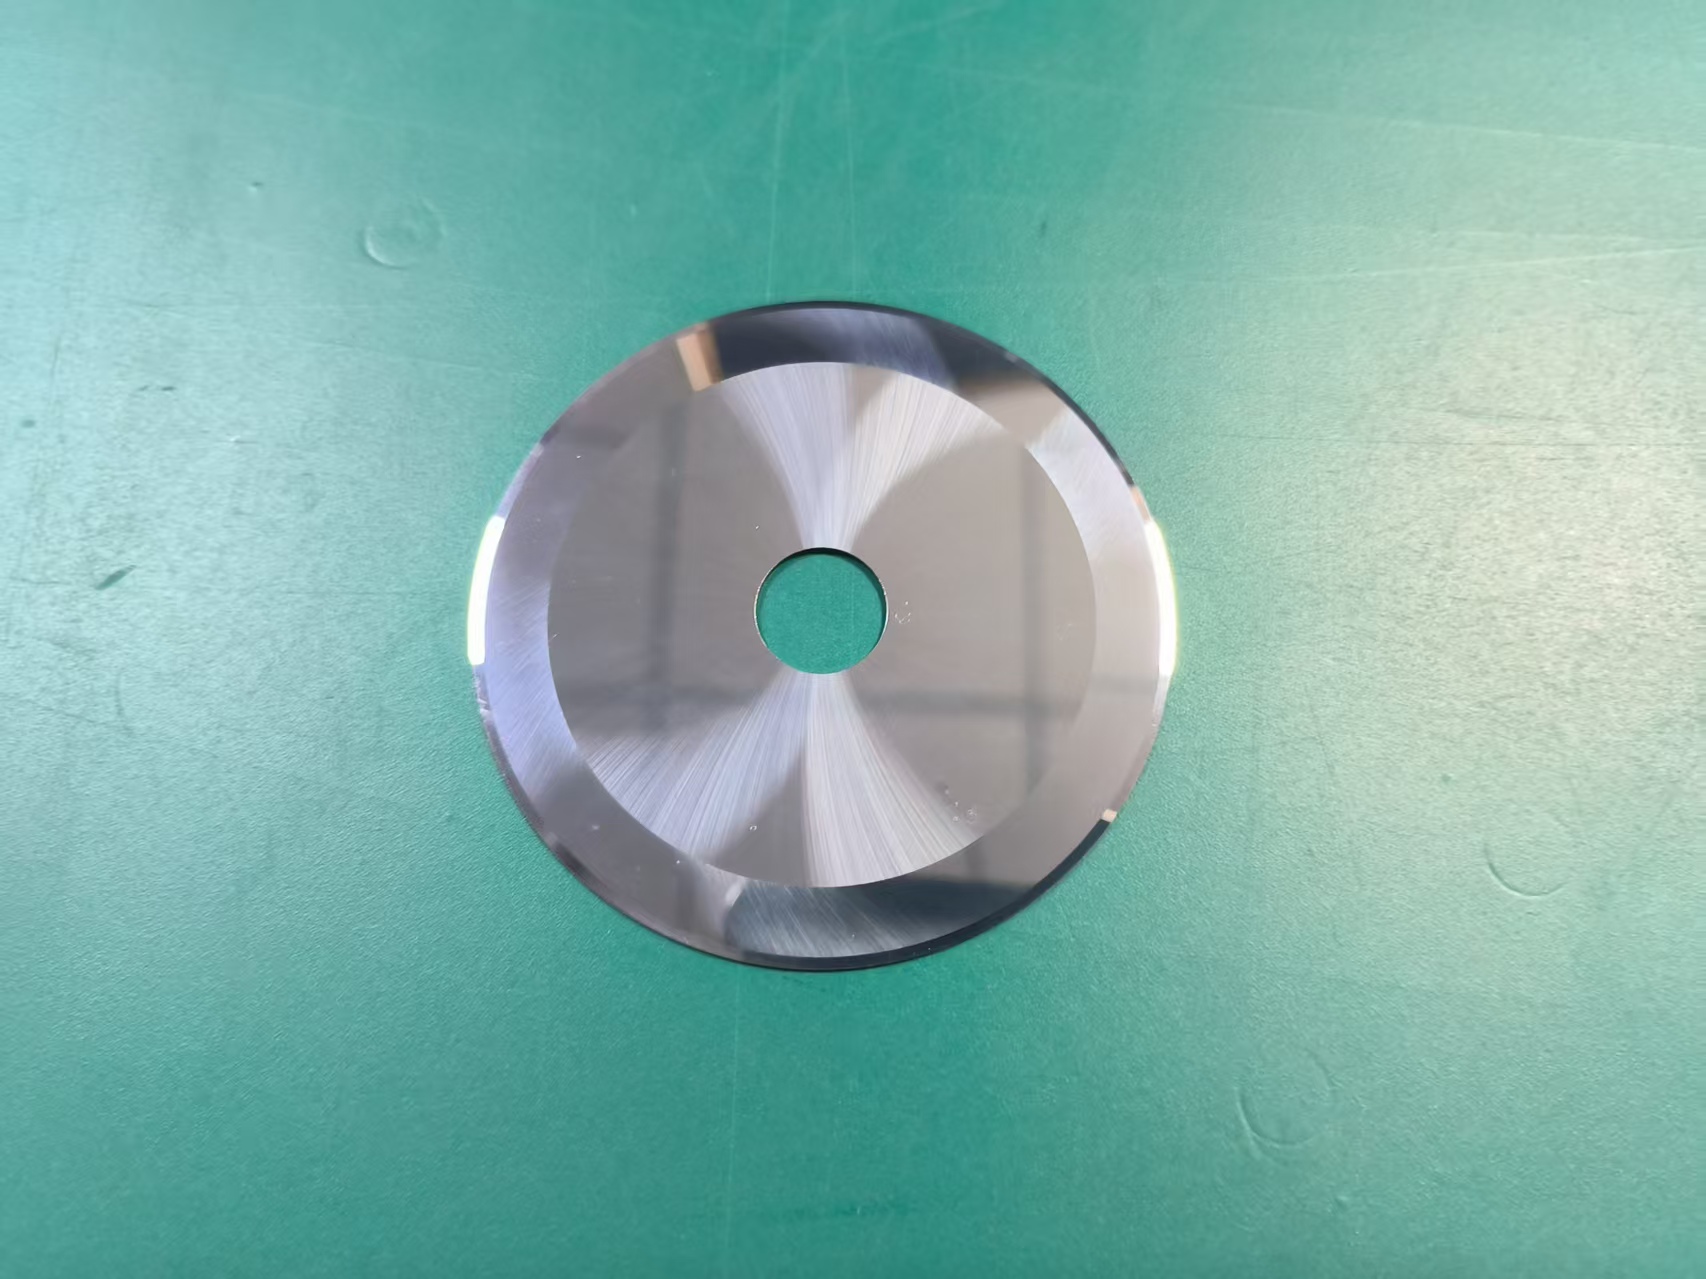
金属化薄膜分切圆刀的间隙参数设定,是直接决定切口质量、刀具寿命与生产稳定性的核心工艺环节,不能简单套用通用薄膜的分切经验,必须结合金属化薄膜的**结构特性进行精细化匹配。金属化薄膜表层的金属镀层厚度极薄,基底薄膜又兼具**的拉伸延展性,间隙设定的偏差很容易直接引发镀层脱落、边缘翘曲、薄膜拉伸变形等一系列不良问题。
间隙参数的设定核心,是在有效剪切与避免过度挤压之间找到精准平衡点。间隙值过小,上下刀刃口会持续发生硬性摩擦,不仅会加速刃口的钝化与崩损,还会在分切瞬间对薄膜边缘形成过度挤压,让表层金属镀层被挤碎脱落,在切口位置形成不规则的碎屑带。间隙值过大,薄膜在分切点无法获得足够的剪切支撑,材料会被刃口拉扯撕裂,*终导致切口边缘出现毛边、锯齿,甚至引发薄膜在分切过程中出现短暂滑移,间接诱发跳刀类的次生问题。
实际生产中,间隙参数需要结合薄膜的总厚度、设备运行线速与车间环境温湿度进行动态校准,以金属化薄膜的整体厚度为基础基准,将间隙控制在一个适配的窄幅区间内,同时结合试切后的切口状态进行微调,*终让刃口以纯粹剪切的方式完成材料分离,既保障金属镀层完整无脱落,又能让基底薄膜切口光滑平整,实现长时间连续稳定的高品质分切。